नेचर स्टील ग्रुप कं, लि.
बातम्या

कोल्ड-रोल्ड कॉइल पृष्ठभाग दोष ओळख मार्गदर्शक: दोष वर्गीकरण पासून स्वीकृती निर्णयापर्यंत

नेचरस्टील कोल्ड-रोल्ड कॉइलघरगुती उपकरणे, ऑटोमोटिव्ह आणि हार्डवेअर स्टॅम्पिंग उद्योगांमध्ये मोठ्या प्रमाणावर वापरले जातात. हॉट-रोल्ड कॉइल्समधील मुख्य फरक शीटच्या पृष्ठभागामध्ये आहे: हॉट-रोल्ड स्ट्रिप्समध्ये स्केल, खडबडीत पृष्ठभाग आणि मोठ्या आयामी सहिष्णुता असतात; कोल्ड-रोल्ड स्ट्रिप्स खोलीच्या तपमानावर मल्टी-पास रोलिंगमधून जातात, स्वच्छ, गुळगुळीत पृष्ठभाग आणि अचूक आकारमान देतात.


कोल्ड-रोल्ड कॉइलसाठी पृष्ठभागावरील दोष गंभीर धोके आहेत. रोल मार्क्स, स्क्रॅच, पिवळे डाग, कॉइल ब्लॉकिंग आणि इतर दोषांमुळे स्टॅम्पिंग पार्ट रिजेक्शन आणि पेंट क्रेटर्स सौम्य केसेसमध्ये किंवा गंभीर केसेसमध्ये पूर्ण बॅच रिजेक्शन होऊ शकतात. काही दोष डिलिव्हरीच्या वेळी अव्यक्त राहतात आणि केवळ मुद्रांकन करताना दिसतात, सहजतेने दायित्व विवाद सुरू करतात.


हा दस्तऐवज वापरकर्त्यांना दोष ओळखण्यात, संबंधित उत्पादन प्रक्रिया शोधण्यात, मानकांविरुद्ध गुणवत्तेचा न्याय करण्यास आणि उत्पादन लाइनपासून समुद्र-मालवाहतूक पॅकेजिंगपर्यंत प्रतिबंधात्मक नियंत्रणे लागू करण्यात मदत करतो. हे खरेदी कर्मचारी, गुणवत्ता निरीक्षक आणि संबंधित अभियंता यांच्यासाठी संदर्भ म्हणून काम करते.


I. पृष्ठभागाची गुणवत्ता थेट तुमचे मुद्रांकन उत्पन्न का ठरवते


पृष्ठभागाची गुणवत्ता ही केवळ सौंदर्याची चिंता नाही; त्याचे परिणाम संपूर्ण उत्पादन साखळीवर पसरतात.


पहिला टप्पा: मुद्रांकन. स्लिव्हर्स (पृष्ठभागावर उघड केलेले अंतर्गत समावेश) स्टॅम्पिंग क्रॅकिंगसाठी आरंभ बिंदू म्हणून कार्य करतात. खोल ड्रॉईंग दरम्यान एज मायक्रो-क्रॅक फ्रॅक्चरमध्ये पसरतात. खराब सपाटपणासह लहरी पत्रके आतील अस्थिर स्थितीत मरतात आणि सहिष्णुतेच्या बाहेरील भागाची परिमाणे करतात.


दुसरा टप्पा: कोटिंग आणि इलेक्ट्रोप्लेटिंग. अवशिष्ट तेलामुळे पेंट क्रेटर आणि इलेक्ट्रोफोरेसीस पिनहोल्स होतात. इलेक्ट्रोप्लेटिंगनंतर रोल मार्क्स आणि स्क्रॅच दृश्यमान मोटलिंगमध्ये वाढवले ​​जातात. ऑक्साईड टिंट (पिवळे डाग) मुलामा चढवणे आणि रंग कोटिंगसाठी थेट चिकटते.


तिसरा टप्पा: विक्रीनंतर. होम अप्लायन्स पॅनेल आणि ऑटोमोटिव्ह इनर पॅनेल्स सारख्या दिसण्या-गंभीर घटकांसाठी, पृष्ठभागावरील दोष थेट तयार-उत्पादन दिसण्याच्या तक्रारींमध्ये परिणाम करतात. या टप्प्यावर, तोटा शीटच्या एका बॅचच्या पलीकडे तयार-उत्पादन खर्च आणि वितरण वेळापत्रकांपर्यंत वाढतो.


म्हणून उद्योगात एकमत आहे: स्टील ग्रेड आणि जाडी कोल्ड-रोल्ड कॉइलसाठी कमी कार्यक्षमता मर्यादा सेट करते, तर पृष्ठभागाची गुणवत्ता तयार उत्पादनांसाठी वरची मर्यादा सेट करते. ऑर्डर प्लेसमेंटच्या वेळी स्पष्टपणे पृष्ठभाग ग्रेड निर्दिष्ट करणे हे पोस्ट-फॅक्टो विवादांपेक्षा कितीतरी जास्त किफायतशीर आहे.

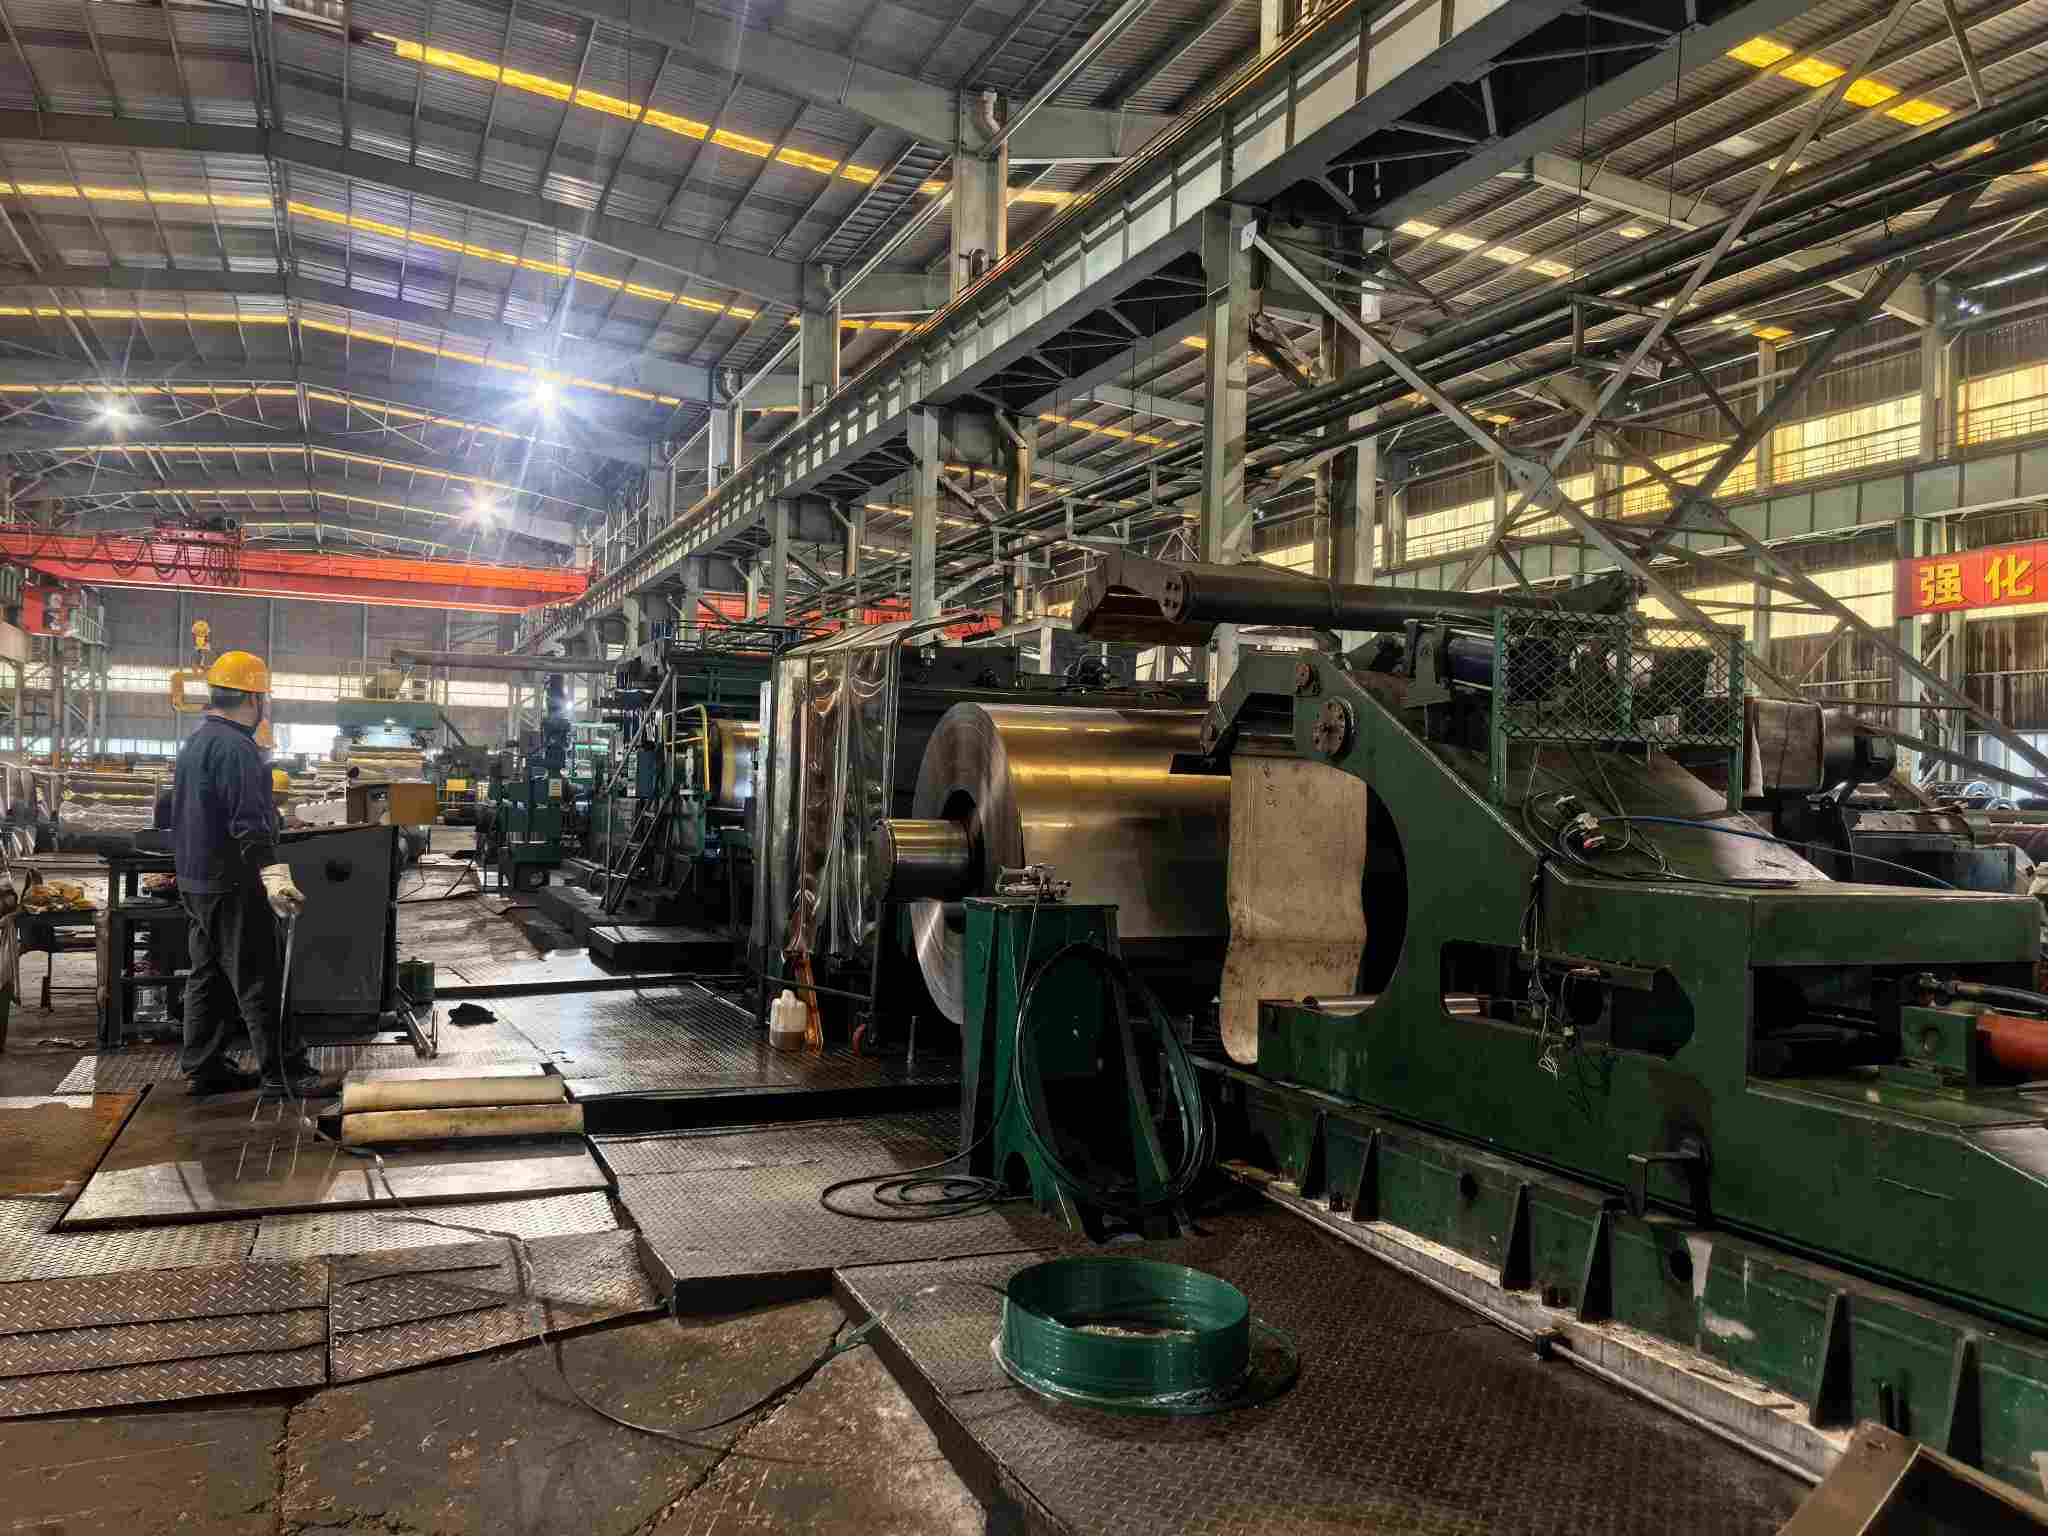
Cold rolling mill workshop

II. कोल्ड-रोल्ड कॉइलसाठी सामान्य पृष्ठभाग दोष वर्गीकरण


दोष ज्या उत्पादन अवस्थेमध्ये ते उद्भवतात त्यानुसार गटबद्ध केले जातात: रोलिंग प्रक्रियेत ओळखले जाणारे दोष, ॲनिलिंग आणि पिकलिंग प्रक्रियेत आलेले दोष आणि स्टोरेज आणि वाहतूक दरम्यान ओळखले जाणारे दोष. हे वर्गीकरण दोष निरीक्षणावर जबाबदार प्रक्रियांचा थेट शोध घेण्यास सक्षम करते.


प्रत्येक दोष एका एकीकृत स्वरूपात वर्णन केला आहे: स्वरूप वैशिष्ट्ये → कारणे → डाउनस्ट्रीम प्रभाव → संदर्भ स्वीकृती निकष.


2.1 रोलिंग प्रक्रियेत दोष


एज क्रॅकिंग


  •  दिसणे: स्टील शीट किंवा पट्ट्यांच्या कडांवर सतत किंवा मधूनमधून क्रॅक, किरकोळ बुरसारख्या वैशिष्ट्यांपासून ते गंभीर प्रकरणांमध्ये दातेरी, अंतराळ फ्रॅक्चरपर्यंत.
  •  कारणे: एज मेटल रोलिंग दरम्यान त्रि-अक्षीय ताण सहन करते आणि सामग्रीची लवचिकता मर्यादा ओलांडते. सामान्य योगदान देणाऱ्या घटकांमध्ये इनकमिंग एज डिफेक्ट्स, दाबलेले-इन एज स्केल, पास रिडक्शनचे अयोग्य वितरण आणि जास्त रोलिंग टेन्शन यांचा समावेश होतो.
  •  प्रभाव: स्लिटिंग दरम्यान क्रॅकचा प्रसार होतो; स्टँपिंग करताना कडापासून फ्रॅक्चर सुरू होतात, खोलवर काढलेले भाग थेट वापरासाठी अयोग्य असतात.
  •  निर्णय: क्रॅकची व्याख्या मानकांनुसार सेवा-हानिकारक दोष म्हणून केली जाते आणि त्यांना परवानगी दिली जाणार नाही. किरकोळ किनारी बुरर्स स्लिटिंगनंतर पूर्णपणे काढून टाकल्यास सशर्त स्वीकारले जाऊ शकतात.


लहरीपणा / बकल


  •  स्वरूप: असमान शीट पृष्ठभाग मुक्त-राज्य परिस्थितीत लहराती प्रोफाइल किंवा किनारी/मध्य-प्रदेश विकृत प्रदर्शन करतात.
  •  कारणे: अयोग्य रोल क्राउन सेटिंग, असमान रोल तापमान "थर्मल क्राउन", मोठ्या इनकमिंग ट्रान्सव्हर्स जाडीचे विचलन आणि चढउतार रोलिंग टेंशन.
  •  प्रभाव: स्वयंचलित मुद्रांकन ओळींवर फीडिंग विचलन. जर लहरीपणा प्लेट-आकार प्रणालीतील दोषांमुळे उद्भवला असेल, तर अवशिष्ट तणावामुळे सपाटीकरणानंतरही स्प्रिंग-बॅक होतो.
  •  निर्णय: सपाटपणा सहिष्णुता मानकांमध्ये स्पष्टपणे निर्दिष्ट केली आहे. किरकोळ लहरीपणा समतलीकरणाद्वारे दूर केला जाऊ शकतो; समतलीकरणानंतर ज्यांची लहरीपणा सहिष्णुतेच्या बाहेर राहिली आहे ते अ-अनुपालक भाग गैर-अनुरूप मानले जातील.


रोल मार्क्स


  •  स्वरूप: शीटच्या पृष्ठभागावर नियतकालिक इंडेंटेशन, रोलच्या परिघाशी जुळणारे अंतर. हे वैशिष्ट्य रोल मार्क्स स्क्रॅचपासून वेगळे करते.
  •  कारणे: रोल पृष्ठभागावरील डेंट्स किंवा चिकटलेले परदेशी पदार्थ (स्केल डेब्रिज, ऑइल स्लज), जे शीटच्या पृष्ठभागावर दबावाचे ठसे हस्तांतरित करतात.
  •  प्रभाव: कॉस्मेटिक-ग्रेड भागांसाठी थेट देखावा अपयश; स्टॅम्पिंग दरम्यान इंडेंटेशनवर ताण एकाग्रता.
  •  निर्णय: निर्दिष्ट पृष्ठभाग ग्रेडच्या अधीन. राष्ट्रीय मानकांनुसार ग्रेड FB साठी किरकोळ रोल मार्कांना परवानगी आहे. ग्रेड FC साठी, उत्तम दर्जाची बाजू दृष्यदृष्ट्या स्पष्ट दोषांपासून मुक्त असावी. समजण्यायोग्य खोलीसह वेगळे नियतकालिक रोल मार्क्स ग्रेड FC/FD साठी गैर-अनुरूप मानले जातात.


ओरखडे


  •  स्वरूप: हाताने स्पर्श केल्यावर लक्षात येण्याजोग्या ड्रॅगसह नॉन-नियतकालिक, दिशात्मक रेखीय चट्टे.
  •  कारणे: रोलर टेबल्स, मार्गदर्शक प्लेट्स किंवा मार्गदर्शक रोलला चिकटलेले कठोर विदेशी पदार्थ; अस्थिर कॉइलिंग टेंशनद्वारे प्रेरित इंटर-लेयर स्लिपेज.
  •  प्रभाव: विशिष्ट खोली ओलांडलेले स्क्रॅच स्टॅम्पिंग क्रॅकिंगसाठी आरंभ साइट बनतात आणि देखावा देणारे भाग नाकारतात.
  •  निर्णय: निकष रोल मार्क्ससाठी संरेखित केले जातात, प्रति पृष्ठभाग-श्रेणी कलम लागू केले जातात. इंडस्ट्री कॉमन प्रॅक्टिस: किरकोळ स्क्रॅच ज्याची खोली अर्ध्या जाडीच्या सहनशीलतेपेक्षा जास्त नसावी, कराराच्या कराराच्या अधीन राहून वाटाघाटी केली जाऊ शकते.


#### पट्टीच्या बाजूने जाडीचे विचलन


  •  स्वरूप: उघड्या डोळ्यांना क्वचितच दृश्यमान, एकाच शीटच्या वेगवेगळ्या स्थानांवर विसंगत जाडी म्हणून प्रकट होते.
  •  कारणे: ऑटोमॅटिक गेज कंट्रोल (AGC) सिस्टीमचा विलंबित प्रतिसाद, येणारे जाडीचे चढउतार आणि रोलिंग-फोर्स सेटिंग्जमधील विचलन.
  •  प्रभाव: मुद्रांकित भागांची असमान भिंत जाडी; जाडीतील चढ-उतारांमुळे स्वयंचलित उत्पादन ओळींसाठी खाद्य आणि स्थिरता निर्माण होते.
  •  निर्णय: मानक जाडी-सहिष्णुता सारण्यांविरूद्ध जाडी गेजद्वारे मोजले जाते. टीप: सहिष्णुता सारणी सार्वत्रिक एकल मूल्याचा अवलंब करण्याऐवजी नाममात्र जाडी आणि रुंदीनुसार विभागली जातात.


स्लिव्हर्स


  •  स्वरूप: वेगवेगळ्या लांबीच्या लांबलचक चांदीच्या-चमकदार किंवा गडद रेषा, बहुतेक कॉइल हेड्स, कॉइल टेल किंवा स्थानिक झोनमध्ये आढळतात.
  •  कारणे: पोलादामधील अधातूचा समावेश (उदा. ॲल्युमिना) रोलिंग दरम्यान वाढवलेला असतो आणि शेवटी पृष्ठभागांवर उघड होतो.
  •  प्रभाव: सखोल रेखांकन दरम्यान क्रॅकसाठी मुख्य आरंभ स्रोत. सामान्य स्क्रॅचपेक्षा कितीतरी जास्त धोकादायक, स्लिव्हर्स पृष्ठभागाच्या अंतर्गत सामग्रीच्या दोषांचे प्रतिनिधित्व करतात.
  •  निर्णय: समावेश हे मानकांनुसार हानिकारक दोष म्हणून वर्गीकृत आहेत आणि त्यांना परवानगी दिली जाणार नाही. स्थानिक स्लिव्हर्स सामान्यत: धातुकर्म आणि सतत-कास्टिंग समस्या दर्शवतात आणि सामान्यतः गैर-अनुरूप मानले जातात.


 2.2 एनीलिंग आणि पिकलिंग प्रक्रियेत दोष


#### पिवळसर डाग / ऑक्साईड टिंट


  •  स्वरूप: शीटच्या पृष्ठभागावर स्थानिक पिवळसर-तपकिरी रंगाचा रंग; गंभीर प्रकरणांमध्ये पूर्ण-कॉइल रंगाचा फरक.
  •  कारणे: एनीलिंगनंतर अवशिष्ट तेलाचे कार्बनीकरण; भट्टीच्या संरक्षणात्मक वातावरणाचे (हायड्रोजन / नायट्रोजन-हायड्रोजन मिश्रण) अपुरे दवबिंदू नियंत्रण ज्यामुळे सौम्य ऑक्सिडेशन होते.
  •  प्रभाव: मुलामा चढवणे, रंग कोटिंग आणि पेंटिंगसाठी चिकटपणाची गंभीर कमजोरी; रंगाचा फरक थेट देखावा-ग्रेड भागांना अपात्र करतो.
  •  निर्णय: ग्रेड FB साठी किरकोळ ऑक्साईड टिंटला परवानगी आहे. ग्रेड FC/FD रंग फरक आणि आसंजन वर आवश्यकता लादते; घटनेचा परिणाम असहमतीमध्ये होतो. हायड्रोजन संरक्षणासह योग्यरित्या चालवल्या जाणाऱ्या चमकदार-ॲनिलिंग भट्टी ठळक पिवळसर डाग निर्माण करणार नाहीत.


कॉइल ब्लॉकिंग


  •  स्वरूप: स्थानिक आंतर-स्तर आसंजन अनकोइलिंग प्रतिबंधित करते; फाटलेल्या किंवा चिकट खुणा पत्रकाच्या पृष्ठभागावर राहतात जेथे चिकटलेले थर वेगळे केले जातात.
  •  कारणे: अत्याधिक ॲनिलिंग तापमान, उच्च कॉइलिंग तणाव, खराब प्लेट आकारामुळे स्थानिकीकृत केंद्रित दबाव; अत्यंत गुळगुळीत पृष्ठभाग चिकटपणा आणखी वाढवतात.
  •  प्रभाव: आसंजन-अश्रू झोनमध्ये मोठ्या सतत पृष्ठभागाचे क्षेत्र दोषपूर्ण बनले आहेत.
  •  निर्णय: आसंजन-अश्रू नुकसान एक प्रमुख गैर-अनुरूप दोष आहे. या क्लासिक ॲनिलिंग-प्रक्रिया समस्येचे श्रेय सामान्यतः अयोग्य ॲनिलिंग पॅरामीटर सेटिंग्जला दिले जाते.


ओव्हरपिकलिंग खड्डे


  •  देखावा: दाट बारीक इंडेंटेशन्सने झाकलेले आणि उग्र स्पर्शानुभव दर्शवणारे निस्तेज शीट पृष्ठभाग.
  •  कारणे: अत्याधिक उच्च ऍसिड-बाथ तापमान, अयोग्य ऍसिड एकाग्रता किंवा पिकलिंग विभागात दीर्घकाळ विसर्जन वेळ, परिणामी लोखंडी थर जास्त गंजतो.
  •  प्रभाव: ओलांडलेल्या पृष्ठभागाच्या खडबडीमुळे कोटिंग चिकटपणा कमी होतो; गंभीर प्रकरणांमध्ये सामग्रीची जाडी कमी करणे.
  •  निर्णय: कमी पृष्ठभागाच्या ग्रेडसाठी किरकोळ खड्ड्यांना परवानगी दिली जाऊ शकते ज्यामध्ये कोणतीही कमतरता नाही. ग्रेड FC/FD साठी खड्डे निषिद्ध आहेत.


Lüders लाइन्स / स्ट्रेचर ताण


  •  देखावा: मुद्रांकित घटक पृष्ठभागांवर लहरी बँड सारखी स्लिप खुणा.
  •  टीप: हा दोष नसून भौतिक गुणधर्म आहे. DC01 आणि SPCC सारख्या लो-कार्बन स्टील्समध्ये उत्पन्नाचे पठार आहे आणि स्टॅम्पिंग दरम्यान असमान विकृती Lüders रेषा निर्माण करते. पोलाद गिरण्या छोट्या कपातीसह स्किन-पास रोलिंगद्वारे उत्पन्न पठार काढून टाकतात.
  •  मुख्य मुद्दा: स्टोरेज वेळेत स्किन-पासची प्रभावीता कमी होते. नैसर्गिक वृद्धत्व पुन्हा-उत्पन्न पठारांची ओळख करून देते. मानके हमी कालावधी निर्दिष्ट करतात: EN 10130 DC05 साठी स्किन-पास केल्यानंतर सहा महिन्यांच्या आत कोणत्याही Lüders लाईनची हमी देत ​​नाही; DC06/DC07 अमर्यादित हमी घेऊन जातात. GB/T 5213 पृष्ठभागाच्या श्रेणीनुसार कालावधी वेगळे करते: उच्च दर्जाच्या पृष्ठभागांसाठी अंदाजे तीन महिने आणि सामान्य श्रेणींसाठी अंदाजे सहा महिने (अचूक मूल्यांसाठी मूळ मानके आणि करार पहा).
  •  निर्णय: अतिवृद्ध स्टोरेजमुळे उद्भवलेल्या Lüders रेषा सामान्यतः गुणवत्ता दोष म्हणून वर्गीकृत केल्या जात नाहीत. खरेदीदारांनी ऑर्डर प्लेसमेंटवर स्टोरेज कालावधी आणि "फर्स्ट-इन, फर्स्ट-आउट" इन्व्हेंटरी पद्धती निर्दिष्ट केल्या पाहिजेत.


तेल अवशेष


  •  दिसणे: शीटच्या पृष्ठभागावर असमान तेल फिल्म्स, रेषा किंवा तेल जमा होण्याच्या डागांच्या रूपात सादर होतात.
  •  कारणे: इलेक्ट्रोलाइटिक डिग्रेझिंग सेक्शनची अपुरी कार्यक्षमता किंवा स्किन-पास रोलिंगनंतर अनियंत्रित तेल वापरणे.
  •  प्रभाव: पेंट क्रेटर आणि इलेक्ट्रोफोरेसीस पिनहोल्स; जास्त तेल चित्रपट वेल्डिंग कामगिरी तडजोड.
  •  निर्णय: मानके सामान्यत: क्षारीय साफसफाईद्वारे काढता येण्याजोग्या तेल फिल्मसह तेल-वितरित उत्पादने निर्दिष्ट करतात. जेव्हा असमान अवशिष्ट तेलामुळे डाउनस्ट्रीम प्रक्रिया अयशस्वी होते तेव्हा गैर-अनुरूपता लागू होते.


2.3 स्टोरेज आणि ट्रान्सपोर्टेशन (उच्च-दायित्व-विवाद क्षेत्र) दरम्यान सादर केलेले दोष


पाणी-डाग गंज


  •  देखावा: फिकट-पिवळे ते गडद-तपकिरी गंजाचे डाग मुख्यतः शीटच्या पृष्ठभागावर किंवा कडांपासून सुरू होतात; समुद्र-मालवाहतूक मालवाहतुकीसाठी वारंवार निरीक्षण केले जाते.
  •  कारणे: तापमान-आर्द्रता फरक, समुद्र-मीठ फवारणीमुळे कंटेनर घाम येणे घनरूप ओलावा; गंज-रोधक पॅकेजिंग किंवा खराब झालेले पॅकेजिंग नसलेले बेअर कॉइल.
  •  प्रभाव: गंजलेल्या झोनवर रंग फोडणे; गंभीर प्रकरणांमध्ये पूर्ण-कॉइल डाउनग्रेड.
  •  निर्णय: सर्वात विवादित दोषांपैकी एक. उत्तरदायित्व तीन घटकांद्वारे निर्धारित केले जाते: ① गंज रंग: ताजे गंज चमकदार पिवळा / नारिंगी-लाल दिसतो; वृद्ध गंज गडद तपकिरी किंवा अगदी काळा होतो. ② पॅकेजिंग अखंडता: अँटी-रस्ट पेपर, प्लास्टिक फिल्म्स आणि एज प्रोटेक्टर्सची परिस्थिती. ③ टाइमलाइन: उत्पादन / ऑइल-ॲप्लिकेशन तारखा आणि आगमन तारखांची मानक-गंज-रोधी वैधता कालावधींशी तुलना (राष्ट्रीय मानके सामान्य स्टोरेज-वाहतूक परिस्थितीत तेल-वितरित कॉइलसाठी उत्पादनापासून सहा महिन्यांची गंज-मुक्त वैधता निर्दिष्ट करतात). गंजरोधक वैधतेमध्ये अखंड पॅकेजिंगसह गंज झाल्यास, जबाबदारी पुरवठादारांवर अवलंबून असते. खराब झालेले पॅकेजिंग किंवा कालबाह्य झालेले स्टोरेज खरेदीदारांना दायित्व नियुक्त करते.


डेंट्स हाताळणे


  •  देखावा: स्थानिक इंडेंटेशन किंवा इम्पॅक्ट ब्रुइज, मुख्यतः बाहेरील कॉइल रॅप्स आणि हॉस्ट कॉन्टॅक्ट पॉइंट्सवर केंद्रित असतात.
  •  कारणे: अयोग्य फडकवणे, स्टॅकिंग कॉम्प्रेशन आणि वाहतुकीदरम्यान अपुरी सुरक्षितता.
  •  निर्णय: स्थानिक बाह्य-रॅप डेंट्स सशर्तपणे स्वीकारले जाऊ शकतात प्रभावित आवरण काढून टाकल्यानंतर कोणत्याही कार्यात्मक कमजोरीशिवाय. विस्तीर्ण डेंट्स कॉइल्सला अनुरूप नसतात.


टेलिस्कोपिंग / लूज कॉइल


  •  देखावा: चुकीचे संरेखित कॉइल एंड-फेस एक टेलिस्कोप स्टेप्ड प्रोफाइल बनवतात; सैल बंधनकारक पट्ट्या.
  •  कारणे: कॉइलिंग दरम्यान चुकीचे संरेखन, अयोग्य तणाव आणि ट्रान्झिटमध्ये पट्टा शिथिलता.
  •  प्रभाव: अनकॉइलिंग दरम्यान शीट स्क्रॅचिंग आणि फीडिंग विचलन; गोदाम-सुरक्षा धोके.
  •  निर्णय: सहिष्णुतेच्या मर्यादेच्या पलीकडे चुकीचे संरेखित केलेले चेहरे गैर-अनुरूपता आहेत. गोदामांमध्ये सैल पट्ट्या पुन्हा ताणल्या जातील.


2.4 द्रुत-संदर्भ दोष सारणी


दोष जबाबदार प्रक्रिया वैशिष्ट्यपूर्ण कारणे एफबी ग्रेडसाठी परवानगी आहे FC/FD ग्रेडसाठी परवानगी आहे
एज क्रॅकिंग रोलिंग / येणारे साहित्य अति धार ताण परवानगी नाही परवानगी नाही
लहरीपणा रोलिंग अयोग्य रोल मुकुट / तणाव सहिष्णुतेच्या बाहेर असल्यास परवानगी नाही सहिष्णुतेच्या बाहेर असल्यास परवानगी नाही
रोल मार्क्स रोलिंग रोल-सर्फेस नुकसान / परदेशी पदार्थ अल्पवयीन परवानगी परवानगी नाही
ओरखडे रोलिंग / स्लिटिंग रोलर मार्गांवर परदेशी पदार्थ अल्पवयीन परवानगी परवानगी नाही
पट्टीच्या बाजूने जाडीचे विचलन रोलिंग AGC नियंत्रण विचलन सहिष्णुतेच्या बाहेर असल्यास परवानगी नाही सहिष्णुतेच्या बाहेर असल्यास परवानगी नाही
स्लिव्हर्स स्टील मेकिंग / सतत कास्टिंग समावेश परवानगी नाही परवानगी नाही
पिवळसर डाग पडणे एनीलिंग अवशिष्ट तेल / खराब वातावरण अल्पवयीन परवानगी परवानगी नाही
कॉइल ब्लॉकिंग एनीलिंग अयोग्य तापमान / तणाव परवानगी नाही परवानगी नाही
ओव्हरपिकलिंग खड्डे लोणचे नियंत्रणाबाहेरचे लोणचे अल्पवयीन परवानगी परवानगी नाही
Lüders ओळी भौतिक मालमत्ता पीक पठार / वृद्धत्व दोष नाही, स्टोरेज कालावधीच्या मर्यादांच्या अधीन आहे कमी परवानगीयोग्य स्टोरेज कालावधीसह दोष नाही
तेल अवशेष डिग्रेझिंग / स्किन-पास अपुरी degreasing परवानगी नाही परवानगी नाही
पाणी-डाग गंज स्टोरेज आणि वाहतूक ओलावा / खराब झालेले पॅकेजिंग परवानगी नाही (कालबाह्य-रस्ट वैधतेसाठी अपवाद)

परवानगी नाही


III. ऑन-साइट तपासणी: प्रात्यक्षिक चाचणी पद्धती आणि 10‑मिनिट स्वीकृती चेकलिस्ट


3.1 चार ऑन-साइट तपासणी तंत्र


साइड-लाइट व्हिज्युअल तपासणी. सर्वात गंभीर पृष्ठभाग-तपासणी तंत्र. 45 अंशांच्या आत लो-अँगल साइड-लाइट अंतर्गत मीटर बाय मीटर शीट अनरोल करा. लहरीपणा, रोल मार्क्स आणि फिकट स्क्रॅच साइड-लाइट अंतर्गत ठळक होतात, तर अनेक दोष थेट समोरील प्रदीपन अंतर्गत अदृश्य राहतात - पक्षांना प्राप्त करण्यासाठी एक सामान्य अंध स्थान. 50‑मिलीमीटर एज झोनला प्राधान्य द्या, जेथे कडा क्रॅकिंग आणि बर्र्स वारंवार होतात.


स्पर्शा आकलन. पृष्ठभागाच्या पोतांवर नखे सरकवा: रोल मार्क्स नियतकालिक ड्रॅग तयार करतात; ओरखडे सतत ड्रॅग तयार करतात. स्लिव्हर्स सामान्य स्क्रॅचच्या जवळ स्पर्शिक वैशिष्ट्ये प्रदर्शित करतात; ओळखण्यासाठी स्थान (बहुधा कॉइल हेड्स/टेल्सवर) आणि त्यानंतरचे स्टँपिंग कार्यप्रदर्शन एकत्र करणे आवश्यक आहे.


साधन मापन. जाडी-भिन्नता तपासण्यासाठी कॉइल हेड, मिड-कॉइल आणि कॉइल टेल येथे जाडीचा नमुना घेण्यासाठी पोर्टेबल जाडी गेज वापरा. वॉरपेज मापनासाठी स्ट्रेटजेस प्लस फीलर गेज वापरा. उपलब्ध असेल तेथे, उग्रपणा परीक्षकांद्वारे Ra उग्रपणाची मूल्ये मोजा (मानकांमध्ये निर्दिष्ट केलेल्या चाचणी प्रक्रियांसह, पृष्ठभागाच्या ग्रेडसाठी खडबडीतपणा हा मुख्य निर्देशक असतो). जाडी-गेज सॅम्पलिंग पॉइंट्समध्ये फक्त मध्यवर्ती क्षेत्राऐवजी संपूर्ण पट्टी रुंदी समाविष्ट करणे आवश्यक आहे.


पॅकेजिंग आणि मार्क तपासणी. कंटेनर उघडल्यावर प्रथम अँटी-रस्ट पॅकेजिंग अखंडता आणि शिपिंग मार्क्सची सुवाच्यता तपासा (कॉइल नंबर, स्टील ग्रेड, परिमाणे, पृष्ठभाग ग्रेड, वजन, उत्पादन तारीख). कोणत्याही पॅकेजिंगच्या नुकसानासाठी वाहतूक-प्रेरित पृष्ठभाग दोषांचा संशय.


3.2 प्राप्त करणाऱ्या पक्षांसाठी 10‑मिनिट स्वीकृती चेकलिस्ट


1. पॅकेजिंगची तपासणी करा: गंजरोधक कागद / फिल्म्स, एज प्रोटेक्टर्स, बंधनकारक पट्ट्या आणि स्टील शीथिंगची अखंडता तपासा; वॉटर-एक्सपोजर ट्रेस शोधा.

2. खुणा सत्यापित करा: कॉइल नंबर, स्टील ग्रेड, परिमाणे, पृष्ठभाग ग्रेड आणि उत्पादन तारीख जुळणी ऑर्डर आणि मिल टेस्ट प्रमाणपत्रे (MTC) पुष्टी करा.

3. पूर्ण-कव्हरेज साइड-लाइट तपासणी: 50-मिमी एज झोनवर लक्ष केंद्रित करून, 45-डिग्री साइड-लाइट अंतर्गत मीटरद्वारे शीट पृष्ठभागांचे परीक्षण करा.

4. रँडम टॅक्टाइल सॅम्पलिंग: रोल मार्क्स, स्क्रॅच आणि स्लिव्हर्स वेगळे करण्यासाठी नखांना तीन यादृच्छिक ठिकाणी ड्रॅग करा.

5. जाडी स्पॉट-चेक: कॉइल हेड, मिड-कॉइल आणि कॉइल टेल येथे मोजमाप घ्या आणि पट्टीच्या लांबीसह जाडीतील फरक रेकॉर्ड करा.

6. वॉरपेज मापन: एक मीटर शीट सेगमेंटवर फ्री-स्टेट वॉरपेज मोजा.

7. दस्तऐवजीकरण आणि सॅम्पलिंग: स्केल संदर्भांसह दोषपूर्ण क्षेत्रांचे छायाचित्र घ्या आणि दायित्व-मूल्यांकन पुरावा म्हणून 300-मिलीमीटर सदोष नमुना विभाग ठेवा.

8. ग्रेड क्रॉस-संदर्भ: प्रकरण IV मधील पृष्ठभाग-श्रेणी कलमांच्या विरूद्ध निरीक्षणांची तुलना करा आणि निष्कर्ष काढा: स्वीकार / सशर्त स्वीकृती / नकार.


IV. नेचरस्टीलच्या पृष्ठभागावरील दोषांविरुद्धचे स्त्रोत-नियंत्रण उपाय


मागील विभाग घटना नंतरच्या हाताळणीसाठी दोष ओळख कव्हर करतात. हा धडा फॅक्टरी-साइड प्रतिबंधात्मक नियंत्रणांचे वर्णन करतो. पृष्ठभागावरील दोष या मूलत: प्रक्रिया-मूळ समस्या आहेत. दोष ओळखणे डाउनस्ट्रीम वापरकर्त्यांना येते, तर दोष प्रतिबंध उत्पादन लाइनशी संबंधित आहे.


पिकलिंग विभाग: पाच-स्टेज पिकलिंग प्लस इलेक्ट्रोलाइटिक डीग्रेझिंग. स्वच्छ कोल्ड-रोल्ड पृष्ठभागांसाठी पूर्ण प्रमाणात काढणे ही पूर्व-आवश्यकता आहे. जास्त पिकलिंगमुळे खड्डे निर्माण होतात; लोणच्याच्या खाली दाबलेली पाने. इलेक्ट्रोलाइटिक डीग्रेझिंग अवशिष्ट-तेल धोके कमी करते जे थेट पिवळे डाग आणि पेंट क्रेटरशी जोडलेले असतात.


रोलिंग विभाग: डिजिटल नियंत्रण प्रणालीसह सहा-उच्च रिव्हर्सिंग मिल. बंद-लूप प्लेट-आकार नियंत्रण आणि अचूक पास-कमी वाटप लहरीपणा, काठ क्रॅक आणि रेखांशाच्या जाडीच्या विचलनासाठी कोर नियंत्रणे तयार करतात. सीमेन्स आणि ABB संख्यात्मक-नियंत्रण प्रणाली ±0.03 मिमी पर्यंत जाडी सहनशीलता वितरीत करतात, EN10131 अंतर्गत विशेष अचूक वर्ग पूर्ण करतात. किमान रोलिंग जाडी 0.15 मिमी पर्यंत पोहोचते. शीटवर ठसा हस्तांतरित करण्यापूर्वी रोल-पृष्ठभागाचे नुकसान आणि परदेशी पदार्थ शोधण्यासाठी रोल पृष्ठभागांची अनुसूचित तपासणी केली जाते. रोल मार्क्स हे दोष आहेत जे रोल तपासणी नित्यक्रमांद्वारे सहजपणे काढून टाकले जातात.


एनीलिंग विभाग: ब्राइट हायड्रोजन एनीलिंग. हायड्रोजन समृद्ध संरक्षणात्मक वातावरण पृष्ठभागावरील ऑक्सिडेशन आणि पिवळ्या रंगाचे विघटन रोखते, स्त्रोतावरील ऑक्साईड टिंट काढून टाकते. कॉइल ब्लॉक होऊ नये म्हणून एनीलिंग तापमान आणि कॉइलिंग टेंशन कॉइलचे वजन आणि प्लेटच्या आकारानुसार विभागले जातात.


त्वचा-पास विभाग: 0.5% ते 1.5% पर्यंत नियंत्रित वाढ. या श्रेणीमध्ये स्किन-पास रोलिंगमुळे पीक पठार नाहीसे होते आणि प्लेटचा आकार सुधारतो. अपुरा त्वचा-पास लांबलचक Lüders रेषा दाबण्यात अयशस्वी; जास्त लांबीमुळे प्लेटचा आकार खराब होतो आणि पृष्ठभागाचा खडबडीतपणा कमी होतो. हे पॅरामीटर्स संतुलित करणे ही मुख्य त्वचा-पास-प्रक्रिया आवश्यकता आहे.


फिनिशिंग आणि पॅकेजिंग विभाग: बुर-फ्री स्लिटिंग आणि सी-फ्रेट-ओरिएंटेड पॅकेजिंग. कट-एज स्क्रॅचिंग टाळण्यासाठी स्लिटिंग ऑपरेशन्स बुरची उंची नियंत्रित करतात. तयार कॉइल्स VCI वाष्पशील गंज-प्रतिरोधक फिल्म्सने गुंडाळल्या जातात, काठ संरक्षकांनी बसवलेले असतात, स्टीलच्या पट्ट्यांसह सुरक्षित असतात आणि उच्च-खारटपणा, उच्च-आर्द्रता सागरी प्रवासासाठी ओलावा-प्रूफ उपचार करतात. पाण्याच्या डागांच्या गंजावरील बहुतेक पोर्ट-आगमन विवाद मजबूत पॅकेजिंगद्वारे टाळले जाऊ शकतात.


तपासणी विभाग: त्रिस्तरीय तपासणी गेट्स. इनकमिंग हॉट-रोल्ड-कॉइल तपासणी; पिकलिंग, एनीलिंग आणि स्किन-पास रोलिंग नंतर प्रक्रियेत तपासणी; पृष्ठभाग सॅम्पलिंग आणि मितीय मोजमाप एकत्र करणारी प्री-शिपमेंट तपासणी. प्रत्येक बॅचसाठी नमुना विभाग आणि चाचणी नोंदी ठेवल्या जातात आणि वितरणासोबत मिल टेस्ट सर्टिफिकेट (MTC) असतात. कोणत्याही गुणवत्तेची घटना विशिष्ट प्रक्रिया आणि उत्पादन वेळ विंडोमध्ये शोधली जाऊ शकते, उत्तरदायित्व मूल्यांकनासाठी मजबूत पुरावा प्रदान करते.


थोडक्यात: पृष्ठभागावरील दोष "तपासणीद्वारे उघड" होत नाहीत. ते एकतर "उत्पादित" किंवा "प्रतिबंधित" आहेत. अंतिम उपाय सुरक्षा जाळे म्हणून काम करण्याऐवजी तपासणी प्रक्रियेच्या कामगिरीचे प्रमाणीकरण करते.

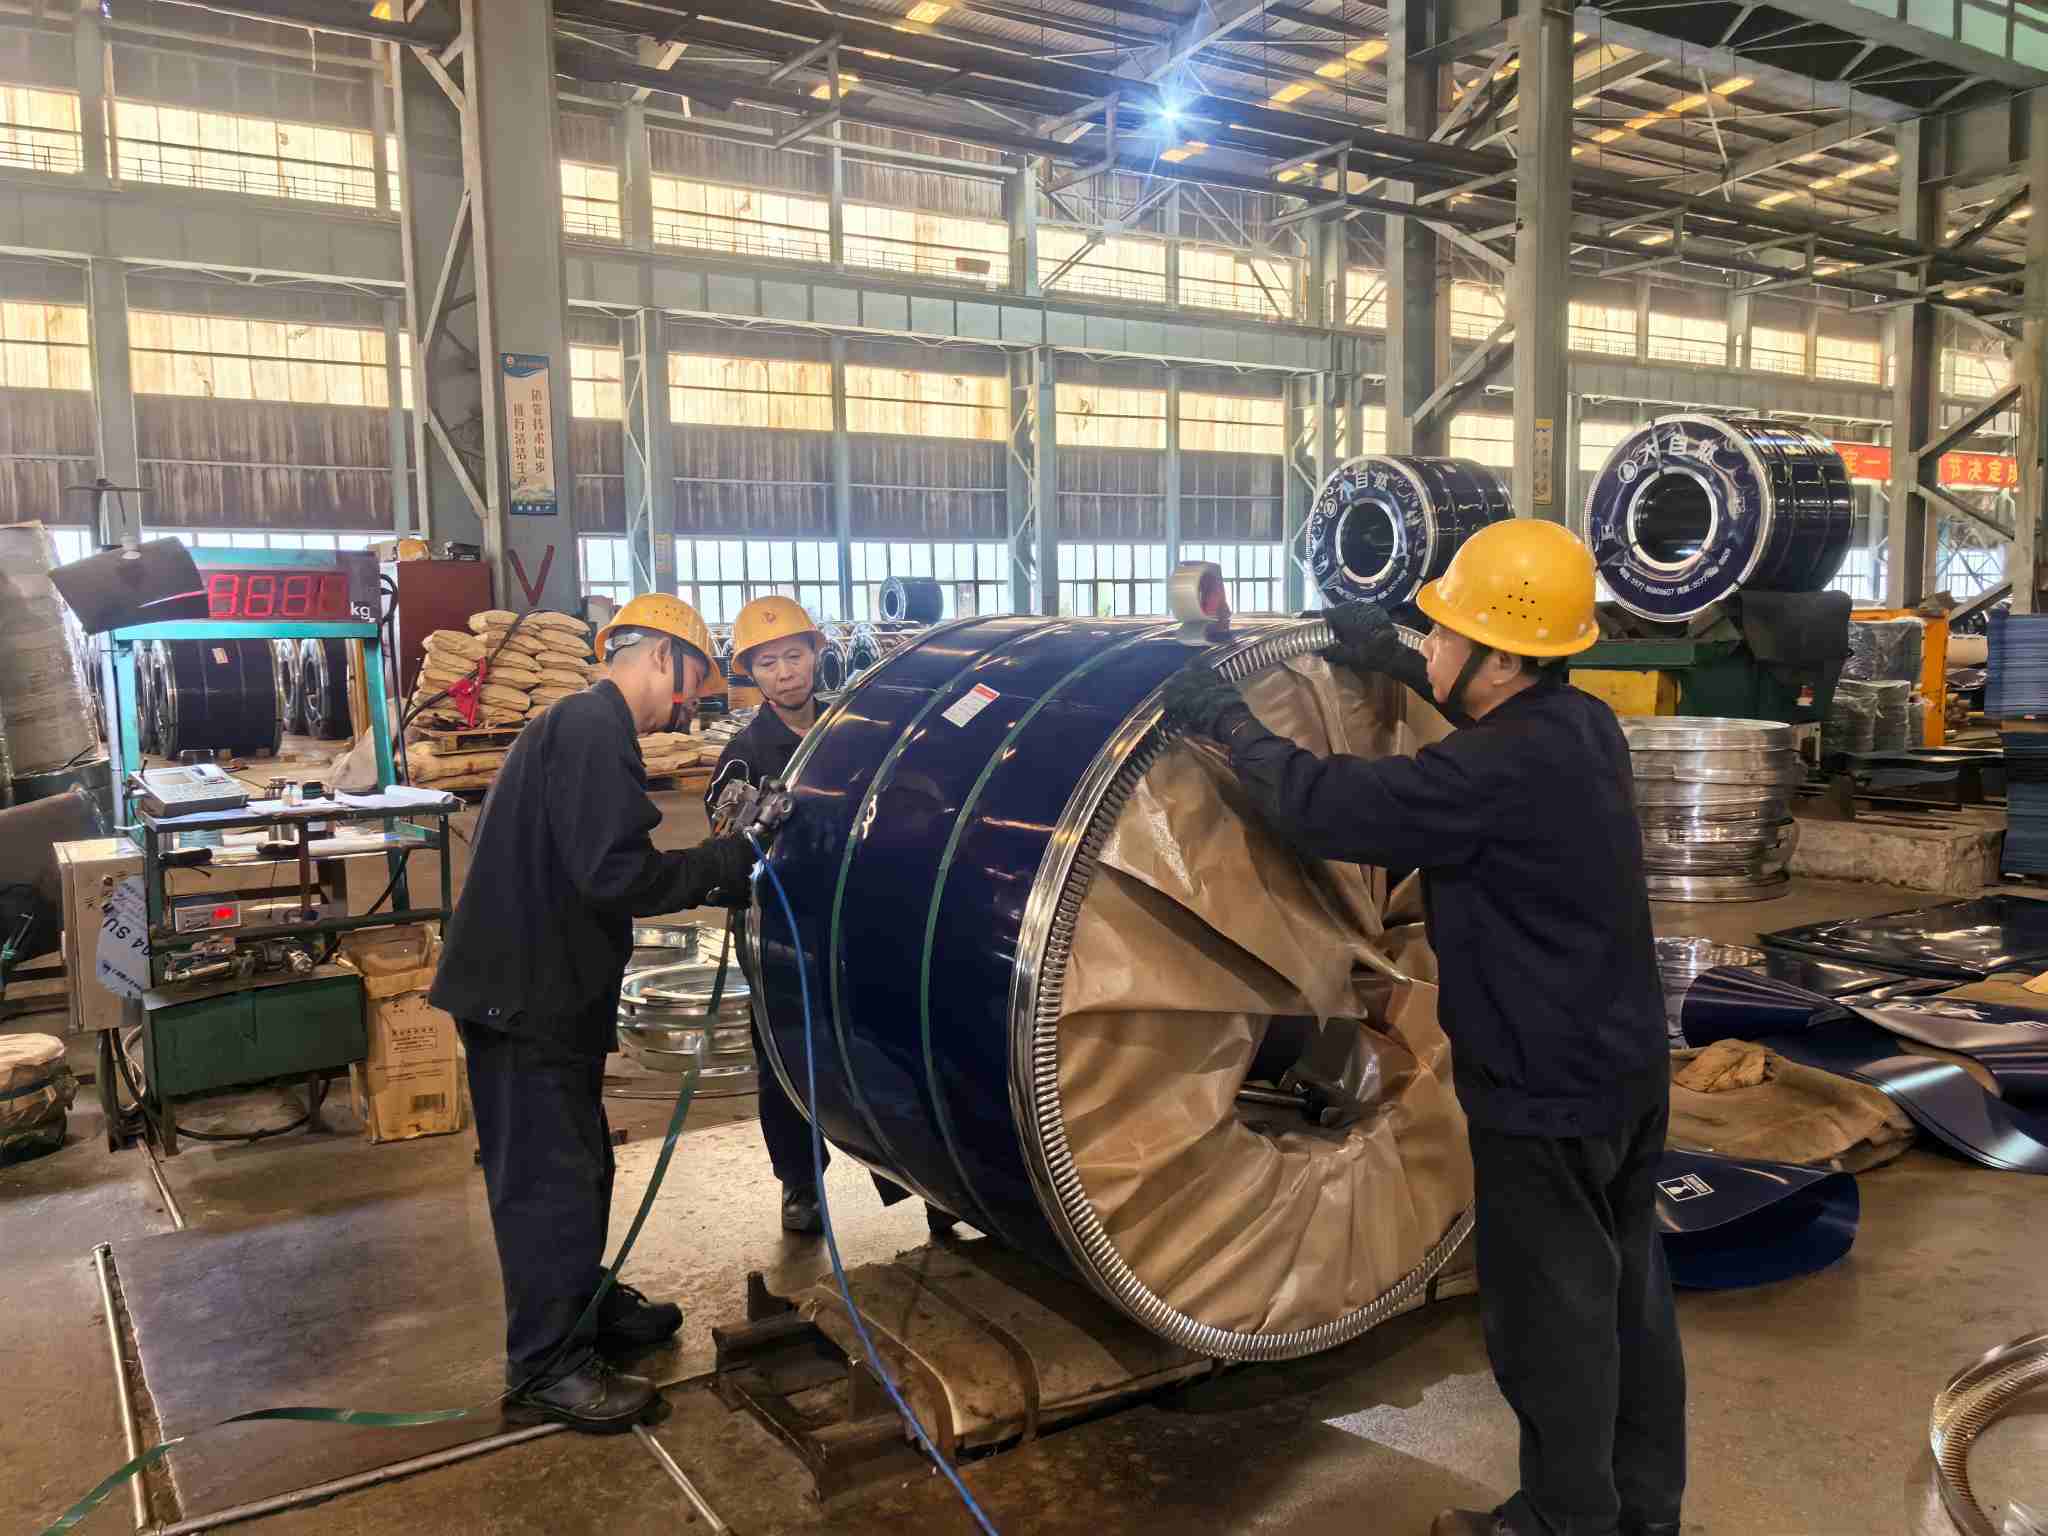
NatureSteel Coil Packing Process

निष्कर्ष


कोल्ड-रोल्ड-कॉइल पृष्ठभाग-दोष ओळखणे प्रक्रिया ज्ञान, मानके आणि फील्ड अनुभव यांच्या संयोजनावर अवलंबून असते. हा दस्तऐवज तपासणी दरम्यान संदर्भासाठी एकाधिक दोष प्रकार, स्वीकृती चेकलिस्ट आणि दायित्व-मूल्यांकन फ्रेमवर्क संकलित करतो. नेचरस्टीलकडे व्यापक कोल्ड-रोलिंग कौशल्य आहे आणि पूर्ण-प्रक्रिया पृष्ठभाग-गुणवत्ता नियंत्रणे लागू करते. VCI अँटी-रस्ट पॅकेजिंग संपूर्ण सागरी शिपमेंटमध्ये कॉइलची स्थिती स्थिर करते. स्टील-ग्रेड तपशीलांसाठी (उदा. DC01, SPCC), पृष्ठभाग-ग्रेड सल्ला किंवा अवतरण विनंत्या, कृपया मोकळ्या मनानेआमच्याशी संपर्क साधा.


संबंधित बातम्या
मला एक संदेश द्या
बातम्या शिफारशी
X
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता. गोपनीयता धोरण
नकार द्यास्वीकारा